Szlifowanie, frezowanie czy elektroerozja – jak dobrać metodę obróbki dokładnego detalu?
Dokładność detalu nie zależy wyłącznie od możliwości obrabiarki. Duże znaczenie mają materiał, geometria części, wymagana tolerancja, chropowatość powierzchni oraz liczba wykonywanych sztuk. Frezowanie, szlifowanie i elektroerozja pozwalają uzyskać precyzyjne komponenty, ale każda z tych metod rozwiązuje inny typ problemu. Często najlepszy rezultat daje połączenie kilku procesów w jednej technologii wykonania.
Frezowanie pozwala sprawnie nadać detalowi złożony kształt
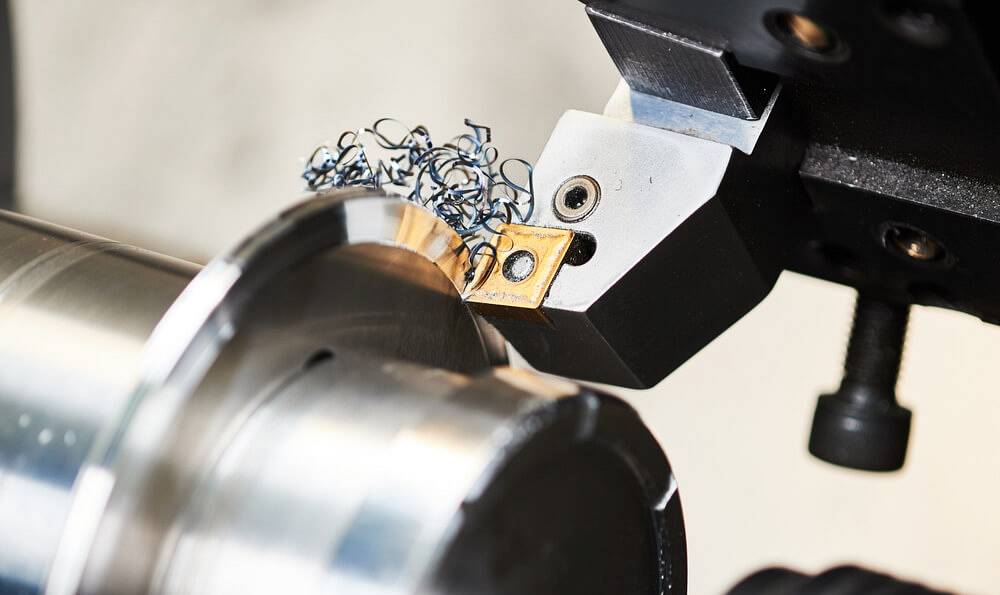
Frezowanie CNC sprawdza się przy wykonywaniu powierzchni płaskich i przestrzennych, rowków, kieszeni, otworów oraz konturów. Obrabiarka steruje ruchem narzędzia i przedmiotu według programu, dlatego łatwiej zachować powtarzalność również przy bardziej rozbudowanej geometrii.
Metoda pozwala szybko usuwać większą ilość materiału. Z tego powodu często służy do obróbki zgrubnej i dokładnej przed dalszym wykończeniem detalu. Możliwości frezowania ogranicza jednak dostęp narzędzia do obrabianej powierzchni. Bardzo wąskie szczeliny, głębokie gniazda lub małe promienie wewnętrzne mogą wymagać innej technologii.
Znaczenie ma także twardość materiału. Nowoczesne frezowanie obejmuje również stale hartowane, lecz taki materiał zwiększa wymagania wobec narzędzia, parametrów skrawania i sztywności całego układu. Wraz ze wzrostem twardości rośnie też znaczenie zużycia frezu i kontroli warunków obróbki.
Szlifowanie służy do dokładnego wykończenia wymiaru i powierzchni
Szlifowanie usuwa znacznie mniejsze naddatki niż typowa obróbka frezarska. Ziarna ścierne korygują wymiar, geometrię i stan powierzchni detalu. Metoda szczególnie dobrze sprawdza się przy częściach ze stali hartowanych oraz węglików spiekanych.
Szlifowanie CNC można zastosować wtedy, gdy projekt wymaga bardzo dobrej jakości powierzchni oraz małych tolerancji wymiarowych i kształtu. Technologia obejmuje m.in. obróbkę płaszczyzn, otworów i obwodów. Pozwala więc wykańczać powierzchnie, które muszą zachować dokładny wymiar, kształt i niski poziom chropowatości.
Szlifowanie zwykle nie zastępuje frezowania. Obróbka ścierna często stanowi jeden z późniejszych etapów produkcji. Wcześniejsza operacja nadaje części podstawową geometrię, a szlifowanie doprowadza wybrane powierzchnie do parametrów określonych na rysunku technicznym.
Elektroerozja radzi sobie z twardym materiałem i trudnym dostępem
EDM usuwa materiał za pomocą kontrolowanych wyładowań elektrycznych. Narzędzie nie skrawa przedmiotu mechanicznie, dlatego proces nie wprowadza typowych sił skrawania. Twardość materiału ma przy tym mniejsze znaczenie niż przy obróbce wiórowej. Materiał musi jednak przewodzić prąd.
Obróbka elektroerozyjna sprawdza się przy detalach hartowanych, wąskich szczelinach, głębokich gniazdach i kształtach, do których frez nie może dotrzeć. Drążenie EDM odwzorowuje kształt elektrody w materiale, dlatego nadaje się m.in. do wykonywania wnęk i gniazd. WEDM wykorzystuje cienki drut elektrodowy i wycina kontur w przewodzącym materiale.
Elektroerozja zwykle wymaga więcej czasu niż konwencjonalne frezowanie. Nie należy więc wybierać jej automatycznie dla każdego dokładnego detalu. Największą przewagę daje wtedy, gdy geometria, twardość albo ryzyko odkształcenia ograniczają możliwość zastosowania obróbki mechanicznej.
O wyborze metody decydują wymagania całego detalu
Przy produkcji seryjnej trzeba uwzględnić także czas cyklu oraz trwałość narzędzia. Metoda zapewniająca bardzo wysoką dokładność może okazać się niepotrzebnie czasochłonna, jeśli rysunek techniczny dopuszcza szerszą tolerancję i prostszy sposób wykonania.
Przed wyborem technologii trzeba zestawić kilka informacji:
- rodzaj i twardość materiału,
- kształt detalu oraz dostęp narzędzia do obrabianych powierzchni,
- tolerancje wymiarowe i geometryczne,
- wymaganą chropowatość,
- wielkość naddatku do usunięcia,
- liczbę wykonywanych części,
- wymagania dotyczące powtarzalności.
Jeden detal może przejść przez kilka procesów. Frezowanie może przygotować jego podstawowy kształt, elektroerozja EDM wykonać niedostępne gniazdo, a szlifowanie wykończyć powierzchnie wymagające małej tolerancji. Taki podział operacji pozwala wykorzystać mocne strony każdej technologii bez obciążania jednej metody zadaniami, do których nadaje się gorzej.
Technologię trzeba zaplanować przed rozpoczęciem produkcji
Im bardziej wymagający detal, tym większe znaczenie ma kolejność operacji. Sam zapis tolerancji na rysunku nie przesądza, czy lepsze będzie frezowanie, szlifowanie, EDM, czy połączenie tych procesów. Trzeba uwzględnić materiał, geometrię, oczekiwaną jakość powierzchni oraz sposób późniejszej kontroli wymiarów.
Jeśli szukasz wykonawcy precyzyjnych części i narzędzi z metalu lub węglika spiekanego, zapoznaj się z ofertą Alwotech. Firma łączy frezowanie, szlifowanie, EDM i WEDM oraz pomiary CMM, dzięki czemu może zaplanować technologię wykonania zgodnie z dokumentacją i wymaganiami konkretnego detalu.